Как добиться одинаковой глубины обработки на нескольких деталях подряд
Стабильность линейных размеров при серийной фрезеровке или точении определяется совокупностью причин, которые не сводятся лишь к квалификации оператора. Температурные деформации узлов станка, износ режущей кромки, неоднородность структуры заготовок и люфты в механизмах подачи накапливаются от детали к детали, давая разброс в сотые доли миллиметра. Практика показывает, что без целенаправленной борьбы с этими факторами удержать поле допуска 0,05 мм на партии из пятидесяти штук практически невозможно, особенно при черновых съёмах, где силы резания достигают 2000–3000 Н.
Первое, с чего начинается решение задачи, — подготовка технологической системы до запуска партии. Биение шпинделя необходимо проверить индикатором с ценой деления 0,001 мм; для токарного станка норма не должна превышать 0,005 мм на посадочном конусе. Оправки и патроны с изношенными кулачками дают погрешность установки до 0,1 мм, что полностью перекрывает любые последующие усилия по стабилизации. Жёсткость системы «станок — приспособление — инструмент — деталь» оценивают по величине отжатия под нагрузкой: если при усилии 500 Н смещение вершины резца превышает 0,02 мм, вибрации и разноразмерность неизбежны.
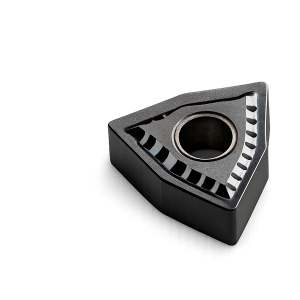
Геометрия режущего инструмента задаёт не только производительность, но и предсказуемость съёма. Для получистового точения конструкционной стали 45 твердосплавными пластинами CNMG 120408 с радиусом при вершине 0,8 мм подача 0,15–0,25 мм/об и скорость 180–220 м/мин дают стабильную стружку и минимальный разброс по диаметру. Уменьшение радиуса до 0,4 мм снижает силы резания, однако повышает чувствительность к биению заготовки. Перед началом работы каждую пластину стоит осмотреть под лупой: сколы величиной 0,1 мм на задней поверхности приводят к уводу размера уже после третьей детали.
Износ инструмента — главный враг повторяемости. Зависимость смещения вершины от времени работы описывается кривой с тремя участками: приработка, стабильный износ и катастрофическое разрушение. Для твердосплавных пластин без покрытия линейный рост износа по задней поверхности составляет примерно 0,01 мм на 10 минут резания при скорости 200 м/мин. Это означает, что после обработки двадцати деталей с машинным временем 1,5 минуты каждая размер уходит на 0,03 мм. Смена пластины по регламенту через каждые 15–20 заготовок позволяет удерживать колебание диаметра в пределах 0,02 мм.
Температурный фактор часто недооценивают. Шпиндельный узел при частоте вращения 3000 об/мин нагревается до 45–50 °C за первый час, удлиняясь на 0,03–0,05 мм. Если партию запускают сразу после включения, первые детали оказываются на 0,02–0,04 мм меньше последующих. Разумно дать станку прогреться на холостом ходу 20–30 минут либо ввести коррекцию в управляющую программу с учётом теплового роста. Для гидравлических зажимных патронов нагрев масла до 60 °C меняет усилие зажима, что смещает заготовку в осевом направлении на 0,01–0,015 мм.
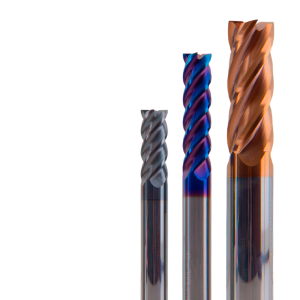
При фрезеровании плоскостей концевыми фрезами диаметром 16–20 мм с числом зубьев 4 повторяемость зависит от равномерности врезания. Встречное фрезерование с радиальным съёмом 0,3–0,5 диаметра снижает ударную нагрузку на зуб, уменьшая упругие отжатия. Подача на зуб 0,05–0,08 мм для стали 40Х при скорости 120–150 м/мин обеспечивает шероховатость Ra 1,6–3,2 мкм и стабильный припуск под чистовой проход. Если оставлять на финиш 0,2 мм, погрешность от предшествующей операции нивелируется, и все заготовки входят в один размерный ряд.
Базирование деталей — фундамент равной глубины. Погрешность установки не должна превышать 1/3 поля допуска на выполняемый размер. Для призматических заготовок самоцентрирующиеся тиски с призматическими губками дают повторяемость 0,02–0,03 мм, тогда как ручной зажим с подкладками — 0,1 мм и хуже. Использование жёстких упоров с плоской шлифованной поверхностью твёрдостью HRC 58–62 позволяет фиксировать осевое положение с точностью 0,005 мм. Планки с регулировочными винтами М6 шагом 0,5 мм дают возможность смещать упор на 0,01 мм за четверть оборота.
Смазочно-охлаждающая жидкость влияет на тепловой баланс и стружкоотвод. Концентрация эмульсии 8–10 % при расходе 6–8 л/мин поддерживает температуру в зоне резания на уровне 150–200 °C вместо 400 °C при сухой обработке. Для чугуна и цветных сплавов лучше применять распыление или обдув сжатым воздухом под давлением 0,4–0,6 МПа, поскольку эмульсия вымывает графитовую смазку и вызывает схватывание. Стабильная температура стружки и детали уменьшает тепловое расширение заготовки, которое для стального вала длиной 200 мм при нагреве на 30 °C достигает 0,07 мм.
Размерный контроль в процессе работы позволяет вовремя заметить уход. Измерение каждой пятой детали микрометром с ценой деления 0,001 мм и запись результатов в журнал дают картину тренда. Если после двадцати заготовок размер сместился на 0,015 мм в одну сторону, оператор вводит коррекцию в стойку ЧПУ на эту величину. Для ручных станков используют лимб с ценой 0,02 мм, поворачивая его на 3/4 деления. Систематическая погрешность, вызванная износом, компенсируется, а случайная составляющая остаётся в пределах 0,01 мм.
Жёсткость заготовки тоже имеет значение. Тонкостенные втулки с толщиной стенки 3 мм при зажиме в трёхкулачковом патроне деформируются на 0,05–0,08 мм, и после снятия усилия размер «пружинит». Применение люнетов, разжимных оправок или заливки легкоплавким сплавом снижает деформацию до 0,01 мм. Для валов длиной более 300 мм и диаметром 30 мм люнет с роликовыми опорами обязателен, иначе прогиб от силы резания 800 Н достигает 0,1 мм.
Порядок обработки партии также подчиняется закономерностям. Черновые проходы выполняют на всех заготовках подряд, затем дают системе остыть 10–15 минут и переходят к чистовым. Такой подход выравнивает тепловое состояние станка и инструмента, устраняя разницу между первой и последней деталью. Если чистовой проход делать сразу после чернового на каждой заготовке, температура вершины резца меняется циклически, и размер «плавает» в пределах 0,03 мм.
Практический приём — пробная партия из трёх деталей с полным контролем всех размеров. По результатам строят график разброса и определяют, какой фактор доминирует: износ, температура или установка. Если разница между первой и третьей деталью превышает 0,02 мм, вводят коррекцию на износ. Когда колебания носят случайный характер, ищут люфты в винтовой паре или недостаточную жёсткость крепления. Для винтовой пары шагом 5 мм осевой люфт 0,01 мм даёт погрешность позиционирования 0,01 мм, что при чистовом фрезеровании недопустимо.
Материал заготовок из разных партий может отличаться твёрдостью на 15–20 HB, что меняет силы резания и упругие отжатия. Сталь 40Х одной плавки имеет 217 HB, другой — 235 HB; при подаче 0,2 мм/об разница в диаметре достигает 0,015 мм. Входной контроль твёрдости хотя бы на трёх образцах из партии позволяет скорректировать режимы до начала работы. Для алюминиевых сплавов АД31 и АМг6 разброс твёрдости меньше, но налипание на режущую кромку требует полированных канавок и скорости 300–400 м/мин.
Таким образом, равная глубина на серии деталей достигается сочетанием жёсткой технологической системы, регламентированного износа инструмента, тепловой стабилизации и постоянного размерного контроля. Каждый из перечисленных факторов вносит свою долю в общую погрешность, и пренебрежение любым из них сводит на нет усилия по настройке. Точность в сотые доли миллиметра — это результат не одного удачного прохода, а управляемого процесса, где каждая операция подчинена расчёту и наблюдению.

- На главную
-
Категории
-
 Пластины твердосплавные
-
 Пластины токарные
-
 Пластины для внутреннего и наружного точения
-
 Пластины резьбовые
-
 Пластины резьбовые ISO
-
 Пластины резьбовые NPT (дюймовая коническая резьба c углом профиля 60 град. и конус 1:16)
-
 Пластины резьбовые BSPT (Британский стандарт) полного профиля, угол 55 град.
-
 Пластины резьбовые UN (Американский стандарт) полного профиля, угол 60 град.
-
 Пластины резьбовые для нарезания трубной резьбы Whitworth, правые
-
 Пластины резьбовые неполного профиля, угол 55 или 60 град.
-
 Пластины резьбовые трапецеидального профиля, угол 30 град.
-
 Пластины резьбовые Pg (Панцирная трубная резьба 80 град.)
-
 Пластины резьбовые ACME (Американская трапецеидальная резьба 29 град.)
-
 Пластины резьбовые SAGE (Упорная резьба 30 град.)
-
 Пластины резьбовые треугольного закругленного профиля
-
 Пластины резьбовые RD (Круглая резьба 30 град.)
-
 Пластины резьбовые ABUT (Американский упорный профиль 45 град.)
-
-
 Пластины отрезные и канавочные
-
-
 Пластины фрезерные
-
 Пластины для сверл
-
 Пластины для резьбофрез
-
 Пластины для червячного зуба 40°
-
 Пластины со вставками PCBN
-
 Пластины для фрезерования канавок
-
-
 Фрезы
-
 Метчики
-
 Сверла
-
 Ленточные пилы по металлу
-
 Державки токарные
-
 Державки проходные
-
 CCLNR/CCLNL
-
 CKJNR/CKJNL
-
 CRDNN
-
 CSDNN
-
 CSKNR/CSKNL
-
 CSRNR
-
 CTJNR/CTJNL
-
 DCBNR/DCBNL
-
 DCKNR/DCKNL
-
 DCLNR/DCLNL
-
 DCMNN
-
 DDJNR/DDJNL
-
 DDPNN
-
 DDQNR/DDQNL
-
 DKJNR/DKJNL
-
 DSBNR/DSBNL
-
 DSDNN
-
 DSKNR/DSKNL
-
 DSSNR/DSSNL
-
 DTFNR/DTFNL
-
 DTGNR/DTGNL
-
 DVJNR/DVJNL
-
 DVVNN
-
 DWLNR/DWLNL
-
 ECLNR/ECLNL
-
 EDJNR/EDJNL
-
 EVJNR/EVJNL
-
 EWLNR/EWLNL
-
 MCBNR/MCBNL
-
 MCKNR/MCKNL
-
 MCLNR/MCLNL
-
 MCMNN
-
 MDJNR/MDJNL
-
 MDPNN
-
 MDQNR/MDQNL
-
 MRDNN
-
 MRGNR/MRGNL
-
 MSBNR/MSBNL
-
 MSDNN
-
 MSKNR/MSKNL
-
 MSSNR/MSSNL
-
 MTENN
-
 MTFNR/MTFNL
-
 MTGNR/MTGNL
-
 MTJNR/MTJNL
-
 MTQNR/MTQNL
-
 MVJNR/MVJNL
-
 MVQNR/MVQNL
-
 MVUNR/MVUNL
-
 MVVNN
-
 MWENN
-
 MWLNR/MWLNL
-
 PCBNR/PCBNL
-
 PCLNR/PCLNL
-
 PDJNR/PDJNL
-
 PDNNN
-
 PDNNR/PDNNL
-
 PRACR/PRACL
-
 PRDCN
-
 PRGCR/PRGCL
-
 PSBNR/PSBNL
-
 PSDNN
-
 PSKNR/PSKNL
-
 PSSNR/PSSNL
-
 PTFNR/PTFNL
-
 PTGNR/PTGNL
-
 PTTNR/PTTNL
-
 PWLNR/PWLNL
-
 SCACR/SCACL
-
 SCLCR/SCLCL
-
 SDACR/SDACL
-
 SDJCR/SDJCL
-
 SDNCN
-
 SRACR/SRACL
-
 SRDCN
-
 SRGCR/SRGCL
-
 SSBCR/SSBCL
-
 SSDCN
-
 SSSCR/SSSCL
-
 STFCR/STFCL
-
 STGCR/STGCL
-
 SVABR/SVABL
-
 SVACR/SVACL
-
 SVHBR/SVHBL
-
 SVJBR/SVJBL
-
 SVJCR/SVJCL
-
 SVQCR/SVQCL
-
 SVVBN
-
 SVVCN
-
 SWACR/SWACL
-
 WTENN
-
 WTJNR/WTJNL
-
 WTQNR/WTQNL
-
 WWLNR/WWLNL
-
-
 Державки расточные
-
 S...-DCLNR/S...-DCLNL
-
 S...-DDUNR/S...-DDUNL
-
 S...-DWLNR/S...-DWLNL
-
 S...-MCKNR/S...-MCKNL
-
 S...-MCLNR/S...-MCLNL
-
 S...-MDQNR/S...-MDQNL
-
 S...-MDUNR/S...-MDUNL
-
 S...-MDZNR/S...-MDZNL
-
 S...-MSKNR/S-...MSKNL
-
 S...-MTFNR/S...-MTFNL
-
 S...-MTJNR/S...-MTJNL
-
 S...-MTQNR/S...-MTQNL
-
 S...-MTUNR/S...-MTUNL
-
 S...-MTWNR/S...-MTWNL
-
 S...-MVQNR/S-...MVQNL
-
 S...-MVUNR/ S-...MVUNL
-
 S...-MVWNR/S...-MVWNL
-
 S...-MVXNR/S...-MVXNL
-
 S...-MWLNR/S...-MWLNL
-
 S...-PCKNR/S...-PCKNL
-
 S...-PCLNR/S...-PCLNL
-
 S...-PDSNR/S...-PDSNL
-
 S...-PDUNR/S...-PDUNL
-
 S...-PSKNR/S...-PSKNL
-
 S...-PTFNR/S...-PTFNL
-
 S...-PWLNR/S...-PWLNL
-
 S...-SCKCR/S...-SCKCL
-
 S...-SCLCR/S...-SCLCL
-
 S...-SCLPR/S...-SCLPL
-
 S...-SDQCR /S...-SDQCL
-
 S...-SDUCR/S...-SDUCL
-
 S...-SDWCR/S...-SDWCL
-
 S...-SDZCR/S...-SDZCL
-
 S...-SSKCR/S...-SSKCL
-
 S...-SSSCR/S...-SSSCL
-
 S...-STFCR/S-...STFCL
-
 S...-STFPR/S...-STFPL
-
 S...-STUCR/S-...STUCL
-
 S...-SVJCR/S-...SVJCL
-
 S...-SVQBR/S...-SVQBL
-
 S...-SVQCR/S...-SVQCL
-
 S...-SVUBR/S...-SVUBL
-
 S...-SVUCR/S-...SVUCL
-
 S...-SVWCR/S-...SVWCL
-
 S...-SVXBR/S..-SVXBL
-
 S...-SVXCR/S..-SVXCL
-
 S...-SVZCR/S...-SVZCL
-
-
 Державки резьбовые
-
 Державки отрезные, канавочные
-
 Держатели отрезного лезвия
-
 Лезвия отрезные
-
 Мини-резцы твердосплавные
-
 Внутренняя канавка (прямая)
-
 Внутренняя канавка (радиусная)
-
 Обратное растачивание
-
 Продольное и профильное растачивание
-
 Продольное растачивание
-
 Продольное растачивание (упорное)
-
 Профильное растачивание
-
 Резьбовые
-
 Торцевая канавка левая (прямая)
-
 Торцевая канавка левая (радиусная)
-
 Торцевая канавка правая (прямая)
-
 Переходные втулки для мини-резцов
-
-
-
 Борфрезы твердосплавные
-
 Тип A - Борфрезы цилиндрические
-
 Тип B - Борфрезы цилиндрические с торцом
-
 Тип C - Борфрезы сфероцилиндрические
-
 Тип D - Борфрезы сферические
-
 Тип E - Борфрезы овальные
-
 Тип F - Борфрезы параболические
-
 Тип G - Борфрезы параболические с точечным концом
-
 Тип H - Борфрезы пламевидные
-
 Тип J - Борфрезы конические 60°
-
 Тип K - Борфрезы конические 90°
-
 Тип L - Борфрезы сфероконические
-
 Тип M - Борфрезы конические
-
 Тип N - Борфрезы с обратным конусом
-
 Тип R - Борфрезы радиусные
-
 Тип Т- Борфрезы дисковые
-
 Наборы борфрез
-
-
 Оснастка для фрезерных станков
-
 Фрезерные патроны
-
 BT
-
 BT-ER (для цанг ER)
-
 BT-FMB (для насадных фрез)
-
 BT-MTA (конус Морзе с лапкой)
-
 BT-MTB (конус Морзе с резьбовым отверстием)
-
 BT-SEMC
-
 BT-SLN (Weldon)
-
 BT-OZ(EOC) (для силовых цанг OZ)
-
 BT-SC (для цилиндрических цанг SC)
-
 BT-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 BT-GT (для резьбовых цанг GT12/24/42)
-
 BT-APU
-
 BT-SF
-
 BT-DC (высокоскоростные патроны для цанг DC)
-
 BT-SCA (для дисковых фрез)
-
 BT-PHC (гидропластовые патроны)
-
 BT-WFE
-
 BT-D (тестовые оправки)
-
-
 BBT
-
 SK
-
 SK-ER (для цанг ER)
-
 SK-FMB (для насадных фрез)
-
 SK-MTA (конус Морзе с лапкой)
-
 SK-MTB (конус Морзе с резьбовым отверстием)
-
 SK-SLN (Weldon)
-
 SK-SC (для цилиндрических цанг SC)
-
 SK-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 SK-GT (для резьбовых цанг GT12/24/42)
-
 SK-APU (сверлильные быстрозажимные патроны)
-
 SK-SF (патроны термозажимные)
-
 SK-OZ(EOC) (для силовых цанг OZ)
-
 SK-HY (гидропластовые патроны)
-
 SK-D (тестовые оправки)
-
-
 NT
-
 Конус Морзе MTA/MTB
-
 Цилиндрический хвостовик
-
 HSK
-
-
 Цанги
-
 Гайки для цанг
-
 Прихваты, прижимы, упоры
-
 Боковые регулируемые высокопрофильные прижимы
-
 Боковые регулируемые низкопрофильные прижимы
-
 U-образные прижимы
-
 Прижимы с цилиндрическим хвостовиком
-
 Низкопрофильные установочные позиционные блоки
-
 Установочные позиционные блоки
-
 Позиционные регулируемые упоры
-
 Многофункциональные V-блоки вертикальные
-
 Многофункциональные V-блоки правые
-
 Многофункциональные V-блоки левые
-
 Домкраты с магнитным основанием
-
 Домкраты с многоцелевой опорой
-
 Позиционные плиты-адаптеры
-
 Установочные цилиндрические опоры
-
 Цилиндрические опоры с уступом
-
 Гайки T-образные
-
-
 Штревели
-
 Тиски станочные
-
 Силовые высокоточные VQC
-
 Multitasking
-
 Трехкулачковые NBK
-
 Гидравлические DCV
-
 Модульные двойные ZQ83
-
 С регулируемым усилием зажима HPAC
-
 Самоцентрирующиеся SC-I
-
 Модульные ART.1
-
 Модульные GT
-
 Глобусные HHY
-
 Лекальные QGG
-
 Лекальные QKG
-
 Модульные составные ZQ84
-
 Гидравлические CHV
-
 Самоцентрирующиеся двойные SMC
-
 Гидравлические YQ
-
 Гидравлические VSP
-
 Поворотные QM
-
 Аксессуары и запчасти для тисков
-
 Системы нулевого базирования
-
-
 Столы вакуумные
-
 Столы электромагнитные
-
 3D-тестеры и щупы
-
 Кромкоискатели
-
 Центроискатели
-
 Ключи гаечные
-
 Приспособления для оправок
-
 Наборы прижимов
-
 Магнитные захваты
-
 Поворотные столы
-
 Защитные вставки
-
 Приспособления для очистки конуса шпинделя
-
 Устройство привязки инструмента по оси Z
-
 Делительные головки
-
 Расточные наборы
-
 Угловые фрезерные головки
-
 Клин для конуса Морзе
-
 Трубки и аксессуары для подачи СОЖ
- Системы нулевого базирования и комплектующие
-
-
 Оснастка для токарных станков
-
 Токарные патроны
-
 Патроны цанговые
-
 Цанги для АПТ
-
 Инструментальные блоки BOT
-
 Инструментальные блоки BMT
-
 Инструментальные блоки VDI
-
 Центры токарные вращающиеся
-
 Центр вращающийся для средних нагрузок
-
 Центры вращающиеся высокоточные
-
 Центры вращающиеся грибковые
-
 Центры вращающиеся облегченные
-
 Центры вращающиеся с твердосплавной вставкой
-
 Центры вращающиеся с удлиненной вершиной
-
 Центры вращающиеся со сменными вставками
-
 Центры вращающиеся усиленные
-
 Центры вращающиеся усиленные M11
-
-
 Держатели осевого инструмента
-
 Приспособления для расточки кулачков
-
 Центры токарные упорные
-
 Переходные втулки
-
 Барпуллеры
-
 Инструмент для рифления
-
-
 Измерительный инструмент
-
 Станки
-
 Токарные станки
-
 Фрезерные станки
-
 Электроэрозионные станки
-
 Ленточнопильные станки по металлу
-
 Лазерные граверы (маркировщики) по металлу
-
 Заточные станки
- Сверильные станки
-
 Резьбонарезные манипуляторы
-
-
 Запасные части для электроэрозионных станков
-
 Промышленная мебель
-
 Запасные части для державок, резцов и фрез
-
 Развертки
-
 Упаковка
-
 Зенковки
-
 Плашки
-
 Инструмент для снятия заусенцев
-
 Мерч CNC66
-


- О нас
- Услуги
-
Сервисы
- Расчет двигателя для оси с ЧПУ
- Расчет перемещения по зубчатой рейке за один оборот шестерни
- Расчет максимальной скорости вращения винта ШВП
- Расчет числа шариков в гайке ШВП
- Расчет числа шариков в килограмме (единице веса)
- Расчет КПД шарико-винтовой пары
- Расчет параметров Motor tuning для Mach3
- Расчет максимальной осевой нагрузки на приводной винт ШВП станка с ЧПУ
- Перевод крутящего момента в силу
- Блог
- Акции
- Бренды
- Контакты

Металлорежущий инструмент, оснастка и станки
Мы используем файлы cookie для улучшения работы сайта и персонализации. Продолжая использовать сайт, вы соглашаетесь на сбор, обработку cookie-файлов и пользовательских данных с помощью Яндекс.Метрика, в соответствии с нашей Политикой конфиденциальности.